 Leia mais
 Faça um orçamento
Como escolher um medidor de vazão que sobreviva a serviços químicos agressivos
Página inicial / Notícias / Notícias da indústria / Como escolher um medidor de vazão que sobreviva a serviços químicos agressivos
Categoria de produto
NOVA Categoria
Contate-nos
Contate-nos
Somos especializados em pesquisa, desenvolvimento e fabricação de fios e cabos elétricos.
 +86 13967196545
Notícias relacionadas
- Por que um medidor de vazão eletromagnético mostra a vazão em um tubo vazio? (Causas e solução de problemas)
- Como escolher um transmissor de fluxo de líquido: tipos eletromagnéticos, precisão, instalação
- Como garantir o desempenho estável de medidores de vazão eletromagnéticos: instalação e práticas recomendadas
- Aplicações de medidores de vazão eletromagnéticos em linhas de água, produtos químicos e lama
Como escolher um medidor de vazão que sobreviva a serviços químicos agressivos
Compreendendo a agressividade química na medição de vazão
Escolher um medidor de vazão para um fluxo químico agressivo não é o mesmo exercício que dimensionar um instrumento para água ou ar comprimido. Meios agressivos – ácidos concentrados, soluções cáusticas, solventes clorados, oxidantes e lamas com transportadores corrosivos – atacam materiais umedecidos em taxas que dependem da concentração, temperatura, velocidade e presença de sólidos. Um medidor que funciona perfeitamente em uma linha de serviço público limpa pode falhar em semanas quando exposto a ácido fluorídrico ou hipoclorito de sódio, portanto, o processo de seleção deve começar com a química, não com a página do catálogo.
Três variáveis causam a maioria das falhas em serviços químicos: compatibilidade de materiais, intrusão mecânica no caminho do fluxo e tolerância do medidor para condutividade ou variação dielétrica. Uma tecnologia que ignora todos os três ao mesmo tempo, em vez de comprometer um, tende a durar mais tempo. É por isso que muitos engenheiros de processo avaliam medidores de vazão eletromagnéticos para serviços corrosivos, observe primeiro a química do revestimento e do eletrodo antes de comparar as especificações de precisão.
Também ajuda a separar duas questões que muitas vezes se misturam: se uma tecnologia consegue sobreviver ao fluido e se consegue medir esse fluido com precisão depois de ter sobrevivido. Alguns projetos toleram mecanicamente um fluxo corrosivo, mas perdem a precisão da medição à medida que os revestimentos se acumulam nas superfícies internas ou à medida que a condutividade muda com a temperatura e a concentração. Um medidor que nunca vaza, mas sai silenciosamente da calibração, pode ser mais caro ao longo do tempo do que um que falha visivelmente e é substituído imediatamente, porque um desvio silencioso pode distorcer a dosagem, o faturamento ou os relatórios regulatórios por meses antes que alguém perceba.
Por esse motivo, um processo de seleção minucioso trata a capacidade de sobrevivência e a estabilidade da medição como duas listas de verificação separadas, em vez de uma pontuação combinada. Um revestimento ou eletrodo pode ser quimicamente compatível no papel e ainda assim produzir um sinal que oscila quando a concentração de sólidos, a temperatura ou o gás arrastado mudam durante a operação normal, portanto, o teste piloto sob condições representativas permanece valioso mesmo após a conclusão da triagem do papel.
Definição de trabalho: um produto químico agressivo, para fins de medição, é qualquer fluido capaz de degradar materiais molhados comuns - aço inoxidável 316, elastômeros padrão ou latão não revestido - dentro da vida útil esperada do instrumento, normalmente de cinco a dez anos.
Principais modos de falha quando os medidores de vazão encontram meios corrosivos
Antes de comparar tecnologias, é útil categorizar como os medidores realmente falham em serviços corrosivos. Os dados de campo coletados em locais de processamento químico e tratamento de águas residuais apontam para quatro padrões recorrentes.
| Modo de falha | Causa Típica | Resultado Comum |
|---|---|---|
| Erosão do revestimento | Pasta de alta velocidade, sólidos abrasivos | Perda de isolamento, desvio de sinal |
| corrosão do eletrodo | Íons haleto, oxidantes fortes | Sinal ruidoso ou intermitente |
| Degradação do selo | Intumescimento por solvente de elastômeros | Vazamento de processo em flanges |
| Corrosão corporal | Respingos externos ou condensado | Enfraquecimento estrutural, falência habitacional |
Observe que apenas dois desses quatro modos de falha envolvem o contato do fluido com uma peça móvel interna. Essa distinção é importante porque explica porque é que as tecnologias não intrusivas e de intrusão reduzida dominam o espaço químico corrosivo: menos pontos de contacto significam menos caminhos para o ataque químico.
O tempo de falha também tende a seguir um padrão reconhecível, em vez de ocorrer aleatoriamente. A erosão do revestimento e a corrosão do eletrodo normalmente progridem gradualmente, aparecendo primeiro como pequenos erros de repetibilidade muito antes de uma falha total. A degradação da vedação e a corrosão do corpo, por outro lado, têm maior probabilidade de falhar repentinamente quando uma espessura crítica é perdida, e é por isso que os cronogramas de inspeção externa são tão importantes quanto o monitoramento de sinal interno. Incorporar ambos os tipos de verificações em um plano de manutenção, em vez de depender apenas de uma, detecta uma gama mais ampla de modos de falha antes que interrompam a produção.
Comparando tecnologias de medidores de vazão para serviços corrosivos
Cinco tecnologias geralmente aparecem em uma lista para aplicações químicas agressivas: medidores eletromagnéticos, ultrassônicos, Coriolis, vórtice e medidores de área variável revestidos. Cada um compensa de forma diferente em termos de resistência química, obstrução ao fluxo e custo. O gráfico horizontal abaixo classifica a adequação relativa para exposição contínua a ácidos e cáusticos fortes, com base nas opções típicas de materiais úmidos disponíveis para cada classe de tecnologia.
As pontuações refletem a disponibilidade geral de revestimentos quimicamente resistentes, eletrodos molhados ou caminhos de detecção totalmente sem contato, e não uma afirmação sobre qualquer produto fabricado individualmente. As unidades de fixação ultrassônicas não intrusivas têm uma boa pontuação porque o sensor nunca toca o fluido, enquanto os medidores de área variável revestidos têm uma pontuação mais baixa porque os flutuadores em movimento permanecem expostos ao desgaste mecânico contínuo do fluxo químico.
O gráfico de radar abaixo compara as mesmas cinco tecnologias em quatro critérios de decisão que são mais importantes para trabalhos agressivos: resistência química, resistência a sólidos abrasivos, simplicidade de instalação e carga de manutenção a longo prazo.
Eletromagnético Fixação ultrassônica
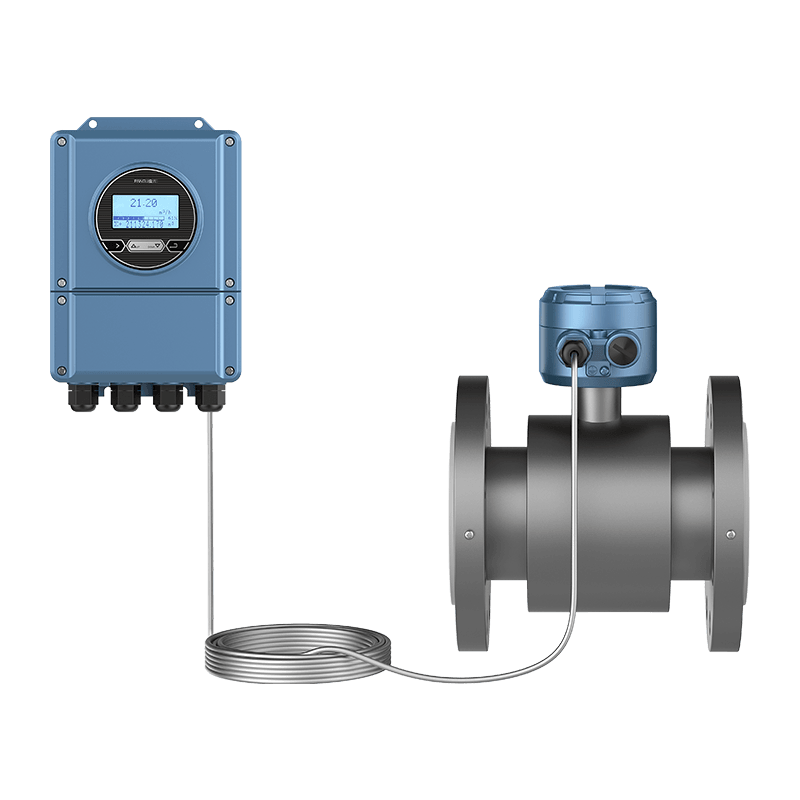
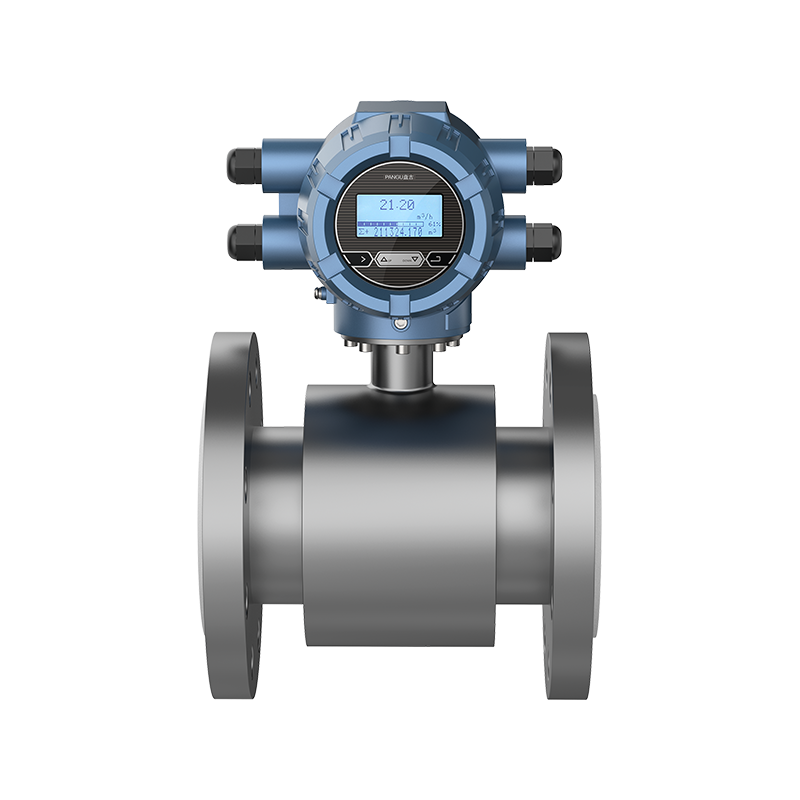
As unidades eletromagnéticas, quando equipadas com um revestimento quimicamente resistente, como PTFE ou PFA e eletrodos de tântalo ou Hastelloy, obtêm consistentemente a pontuação mais alta em resistência química, ao mesmo tempo que toleram carga moderada de sólidos, razão pela qual medidores de vazão industriais para líquidos corrosivos nas linhas de dosagem de ácido, caustificação e neutralização de águas residuais são muitas vezes construídas com base neste princípio de medição.
Os medidores Coriolis continuam sendo a opção preferida sempre que dados de fluxo de massa, densidade ou concentração são necessários junto com o fluxo volumétrico, e seu caminho de tubo totalmente fechado evita o requisito de condutividade que limita a tecnologia eletromagnética a fluidos condutores. A desvantagem é que os tubos Coriolis ainda estão úmidos e intrusivos, de modo que a seleção do material do tubo tem o mesmo peso que a seleção do revestimento tem para projetos eletromagnéticos, e a queda de pressão no sensor tende a ser maior do que para um corpo eletromagnético direto do mesmo tamanho de linha.
Os medidores de vórtice podem funcionar bem em fluidos corrosivos limpos e de baixa viscosidade, mas geralmente apresentam dificuldades quando sólidos ou alta viscosidade entram em cena, uma vez que a própria barra de derramamento fica diretamente no caminho do fluxo e é propensa à erosão e à incrustação. Os medidores de área variável revestidos continuam úteis para aplicações de indicação local visual de baixo fluxo, onde a precisão absoluta é secundária a uma leitura rápida e confiável no ponto de uso, mas raramente são a escolha certa como ponto de medição primário em uma linha de processo corrosivo continuamente monitorada.
Seleção de materiais: revestimentos, eletrodos e peças molhadas
Uma vez escolhido um princípio de medição, a verdadeira decisão de engenharia passa para a seleção do material. Para a tecnologia eletromagnética, isso significa escolher um revestimento e um par de eletrodo que corresponda à química, temperatura e abrasividade do fluido do processo.
| Material do forro | Mais adequado para | Limitação |
|---|---|---|
| PTFE | Ácidos fortes, a maioria dos solventes, alta temperatura | Menor resistência à abrasão |
| PFA | Ácidos concentrados a quente, fluidos ultrapuros | Custo mais alto que o PTFE |
| Borracha dura | Polpas neutras a levemente corrosivas | Baixa resistência a oxidantes fortes |
| Poliuretano | Pastas minerais abrasivas | Gama química limitada |
A escolha do eletrodo segue uma lógica semelhante. Hastelloy C lida com uma ampla gama de ácidos e cloretos a um custo moderado. O tântalo resiste a quase todos os ácidos minerais, exceto ao ácido fluorídrico e ao ácido sulfúrico fumegante, mas é caro. O titânio tem um bom desempenho na oxidação de cloretos, mas é inadequado para reduzir ambientes ácidos. Platina-irídio continua sendo a opção mais universalmente resistente e normalmente é reservada para os serviços mais exigentes, onde o custo do tempo de inatividade supera o custo do material.
- Combine a química do revestimento com a temperatura operacional contínua, não apenas com a tabela de compatibilidade da temperatura ambiente
- Verifique a compatibilidade do eletrodo em relação à mistura química completa, incluindo vestígios de aditivos e agentes de limpeza
- Considere a erosão causada pela velocidade quando os sólidos excedem cerca de dois por cento em volume
- Solicite certificação de material rastreável ao lote, não apenas à família de produtos
A seleção do material da junta e do flange merece o mesmo exame que o próprio revestimento, uma vez que uma junta incompatível é uma das fontes mais comuns de vazamento em uma instalação bem especificada. As juntas à base de PTFE cobrem uma ampla gama de produtos químicos e são frequentemente a escolha padrão para trabalhos corrosivos, mas a dureza e o comportamento de fluência ainda precisam ser verificados em relação ao torque específico do parafuso e à classificação do flange usados, especialmente em tubulações revestidas de plástico, onde o torque excessivo pode rachar o revestimento em vez de melhorar a vedação.
Considerações sobre dimensionamento e instalação
Medidores subdimensionados aceleram o desgaste da camisa devido ao excesso de velocidade; medidores superdimensionados perdem precisão em fluxo baixo. Para tecnologias eletromagnéticas e a maioria das outras tecnologias baseadas em velocidade, a janela operacional prática fica entre aproximadamente zero vírgula cinco e dez metros por segundo, com a precisão normalmente degradando-se fora dessa faixa. O gráfico de linhas abaixo ilustra uma curva de precisão representativa em toda a faixa de velocidade para um sensor eletromagnético revestido em um fluxo químico moderadamente condutivo.
A precisão atinge o pico no meio da faixa e cai em ambos os extremos - em baixa velocidade devido às limitações de sinal-ruído e em alta velocidade devido à turbulência e ao desgaste acelerado do revestimento. Uma regra prática para aplicações químicas agressivas é dimensionar o medidor de forma que o fluxo operacional normal fique entre trinta e setenta por cento da velocidade nominal máxima do sensor, o que prolonga a vida útil do revestimento sem sacrificar a resolução da medição.
A orientação de instalação é tão importante quanto o dimensionamento. A instalação de fluxo ascendente vertical mantém o medidor totalmente úmido o tempo todo, o que é importante para tecnologias dependentes de condutividade e também reduz o risco de formação de bolsas de gás contra o revestimento em produtos químicos que liberam gases, como o hipoclorito de sódio. Onde a instalação vertical não for possível, a montagem horizontal com o eixo do eletrodo mantido fora do plano vertical evita que o ar preso interfira no caminho do sinal.
O suporte e a vibração do tubo também merecem atenção em linhas corrosivas, uma vez que a tubulação revestida é muitas vezes mais frágil do que a tubulação de metal puro e pode desenvolver trincas por tensão em vãos não suportados que passariam despercebidas em uma linha sem revestimento. Adicionar suporte próximo a ambos os lados do medidor, correspondendo à extensão recomendada pelo fabricante do tubo, em vez de depender de tabelas genéricas de tubulação de aço, reduz o risco de desenvolvimento de um vazamento lento na transição do revestimento para o flange, muito antes do restante da tubulação apresentar qualquer desgaste visível.
Saída de sinal, confiabilidade e custo a longo prazo
O custo total de propriedade para instrumentação de serviços químicos raramente acompanha apenas o preço de compra. A substituição do revestimento, a limpeza do eletrodo, o desvio de calibração e o tempo de inatividade não planejado devido a falhas prematuras normalmente superam a diferença de capital inicial entre tecnologias dentro de três a cinco anos de serviço contínuo. O gráfico de colunas abaixo compara uma distribuição ilustrativa de custos de cinco anos em três opções de tecnologia comuns para uma linha de dosagem corrosiva de médio porte.
A lacuna aumenta ainda mais quando os custos de paradas não planejadas são incluídos, uma vez que os componentes mecânicos intrusivos em serviços agressivos tendem a falhar sem muito aviso, enquanto o desgaste do revestimento em projetos não intrusivos é progressivo e pode ser rastreado através de verificações periódicas da qualidade do sinal.
A seleção da saída de sinal também afeta a confiabilidade em campo. Uma saída analógica de 4 a 20 miliamperes continua sendo a escolha mais robusta para cabos longos em ambientes de fábricas químicas eletricamente ruidosos, enquanto as saídas de fieldbus digitais adicionam profundidade de diagnóstico - estimativas de desgaste do revestimento, detecção de tubos vazios e alertas de incrustações de eletrodos - o que reduz consideravelmente o tempo de solução de problemas em comparação com a instrumentação somente analógica.
A estratégia de peças de reposição é outro fator que raramente aparece em uma comparação inicial de custos, mas que molda a confiabilidade no mundo real. Manter um conversor ou transmissor sobressalente disponível, em vez de apenas peças sobressalentes molhadas, reduz a categoria mais perturbadora de tempo de inatividade, uma vez que as falhas eletrônicas normalmente não estão relacionadas ao serviço corrosivo em si e muitas vezes podem ser trocadas sem drenar ou abrir a linha de processo. A padronização em uma única família de tecnologia em pontos de operação semelhantes em uma planta, onde a química permitir, também reduz o número de tipos distintos de peças sobressalentes que precisam ser estocadas e simplifica o treinamento do técnico.
Um fluxo de trabalho prático de seleção
Em vez de partir de uma preferência tecnológica, uma sequência de seleção repetível mantém a decisão fundamentada na realidade do processo.
Pular diretamente para uma escolha tecnológica antes da etapa de triagem química é a causa mais comum de falha prematura em campo. Um medidor que passa por um gráfico genérico de corrosão, mas nunca foi verificado em relação à mistura real da planta, incluindo vestígios de impurezas e produtos químicos de limpeza periódica, tem muito mais probabilidade de falhar precocemente do que um medidor selecionado através da sequência completa.
- Documente toda a composição química, faixa de concentração e variação de temperatura que o medidor verá ao longo de sua vida útil
- Verifique os materiais molhados candidatos com todos os componentes da mistura, não apenas com o produto químico primário
- Priorize projetos não intrusivos ou de intrusão reduzida onde sólidos ou oxidantes fortes estejam presentes
- Confirme se o dimensionamento mantém o fluxo normal dentro da faixa intermediária da faixa de velocidade nominal do sensor
- Crie um modelo de custo de cinco anos que inclua calibração, revestimentos ou eletrodos sobressalentes e risco estimado de tempo de inatividade
Padrões de prática de campo que vale a pena conhecer
Nos locais de processamento químico e de tratamento de águas residuais municipais, algumas práticas recorrentes separam as instalações com serviço prolongado e sem problemas daquelas que necessitam de intervenção repetida.
Anéis de aterramento em tubo não metálico Subsídio direto upstream Verificação periódica do ponto zero Isolamento de proteção catódica
O aterramento é um descuido frequente em trechos de tubos plásticos ou revestidos, onde a ausência de um aterramento de referência pode introduzir ruído de medição que imita a incrustação do eletrodo. A tolerância de passagem direta a montante e a jusante do sensor - normalmente cinco diâmetros a montante e três a jusante como orientação inicial, ajustada para a configuração específica do encaixe - reduz a distorção do perfil de velocidade que, de outra forma, aparece como desvio de repetibilidade em vez de uma falha total.
Sites usando medidores magnéticos para águas residuais a dosagem e a neutralização geralmente programam uma verificação do ponto zero durante paradas planejadas, uma vez que um zero deslocado é muitas vezes o primeiro indicador de degradação do revestimento, aparecendo bem antes de qualquer dano visível aparecer em uma inspeção do boroscópio.
Onde a tubulação fica próxima a sistemas de proteção catódica, flanges de isolamento elétrico ou peças de carretel evitam que correntes parasitas interfiram no sinal de medição, um problema que é fácil de ignorar durante o planejamento inicial da instalação, mas caro para diagnosticar após o comissionamento.
Perguntas frequentes
Q1: Qual é o maior erro que os engenheiros cometem ao selecionar um medidor de vazão para produtos químicos corrosivos?
O erro mais comum é selecionar medidores candidatos em relação a um gráfico genérico de compatibilidade química apenas para o produto químico primário, ignorando vestígios de aditivos, agentes de limpeza e temperaturas extremas que a linha realmente experimenta. Um material que resiste ao ácido primário à temperatura ambiente ainda pode falhar rapidamente quando a temperatura operacional ou vestígios de contaminantes forem levados em consideração.
Q2: Uma tecnologia de medidor de vazão pode lidar com todos os tipos de produtos químicos agressivos?
Nenhuma tecnologia é universalmente ideal. Projetos eletromagnéticos com revestimentos e eletrodos resistentes cobrem uma ampla gama de fluidos corrosivos condutores, mas solventes não condutores normalmente exigem um princípio de medição diferente, como Coriolis ou tecnologia ultrassônica, uma vez que projetos dependentes de condutividade não podem medir meios não condutores.
Q3: Com que frequência os revestimentos e eletrodos devem ser inspecionados em serviços corrosivos?
A frequência da inspeção depende da concentração e da velocidade, mas um ponto de partida razoável é uma verificação anual do ponto zero combinada com uma verificação visual do revestimento durante qualquer parada planejada e, em seguida, ajustar o intervalo com base na taxa de desgaste observada, em vez de um cronograma fixo.
P4: Um material de custo mais alto sempre significa melhor valor a longo prazo?
Não necessariamente. Eletrodos premium ou materiais de revestimento só compensam quando a química realmente exige esse nível de resistência. A especificação de eletrodos de platina-irídio para um fluxo moderadamente corrosivo que Hastelloy poderia suportar aumenta o custo sem um benefício de confiabilidade correspondente, portanto a seleção do material deve ser combinada precisamente com a exposição química real, em vez de optar pela opção mais resistente disponível.
P5: Quais sinais de alerta indicam que um medidor de vazão está falhando em serviço corrosivo?
O desvio gradual do zero, o aumento do ruído do sinal e os pequenos erros de repetibilidade que aumentam ao longo de calibrações sucessivas são normalmente indicadores anteriores a uma falha total. Capturar essas tendências durante as verificações de rotina permite a substituição planejada antes que o medidor falhe durante a produção. Registrar essas leituras ao longo do tempo, em vez de verificá-las apenas quando há suspeita de um problema, transforma um único ponto de dados em uma linha de tendência que faz a diferença entre uma troca planejada e um desligamento não planejado.
ANTV:Dominando o fluxo de águas residuais: engenharia, seleção e manutenção de medidores de vazão eletromagnéticos
SEG:Medidor de fluxo eletromagnético vs. medidor de fluxo de vórtice: princípios, diferenças e guia de seleção
SEG:Medidor de fluxo eletromagnético vs. medidor de fluxo de vórtice: princípios, diferenças e guia de seleção
Interessado em cooperação ou tem dúvidas?
Contate-nos agora!
Kelly

+86 13967196545

pangusales@vip.163.com
Base de produção:

Edifício 1 e Edifício 42, No. 889 Huancheng North Road, Condado de Deqing, cidade de Huzhou, província de Zhejiang
Jiji
+86 15397010616
pgsalesjiji@vip.163.com

+86-0571-87770830
Sede Corporativa:
602-702, Bloco D, Edifício 3, Área B, Novos Territórios de Xigang, 206 Zhenhua Road, Cidade de Hangzhou, Província de Zhejiang, China

Direitos de autor© Hangzhou Pangu Automation System Co., Ltd. Rights Reserved.
Fornecedores de instrumentos industriais personalizados para montagem em painel digital